

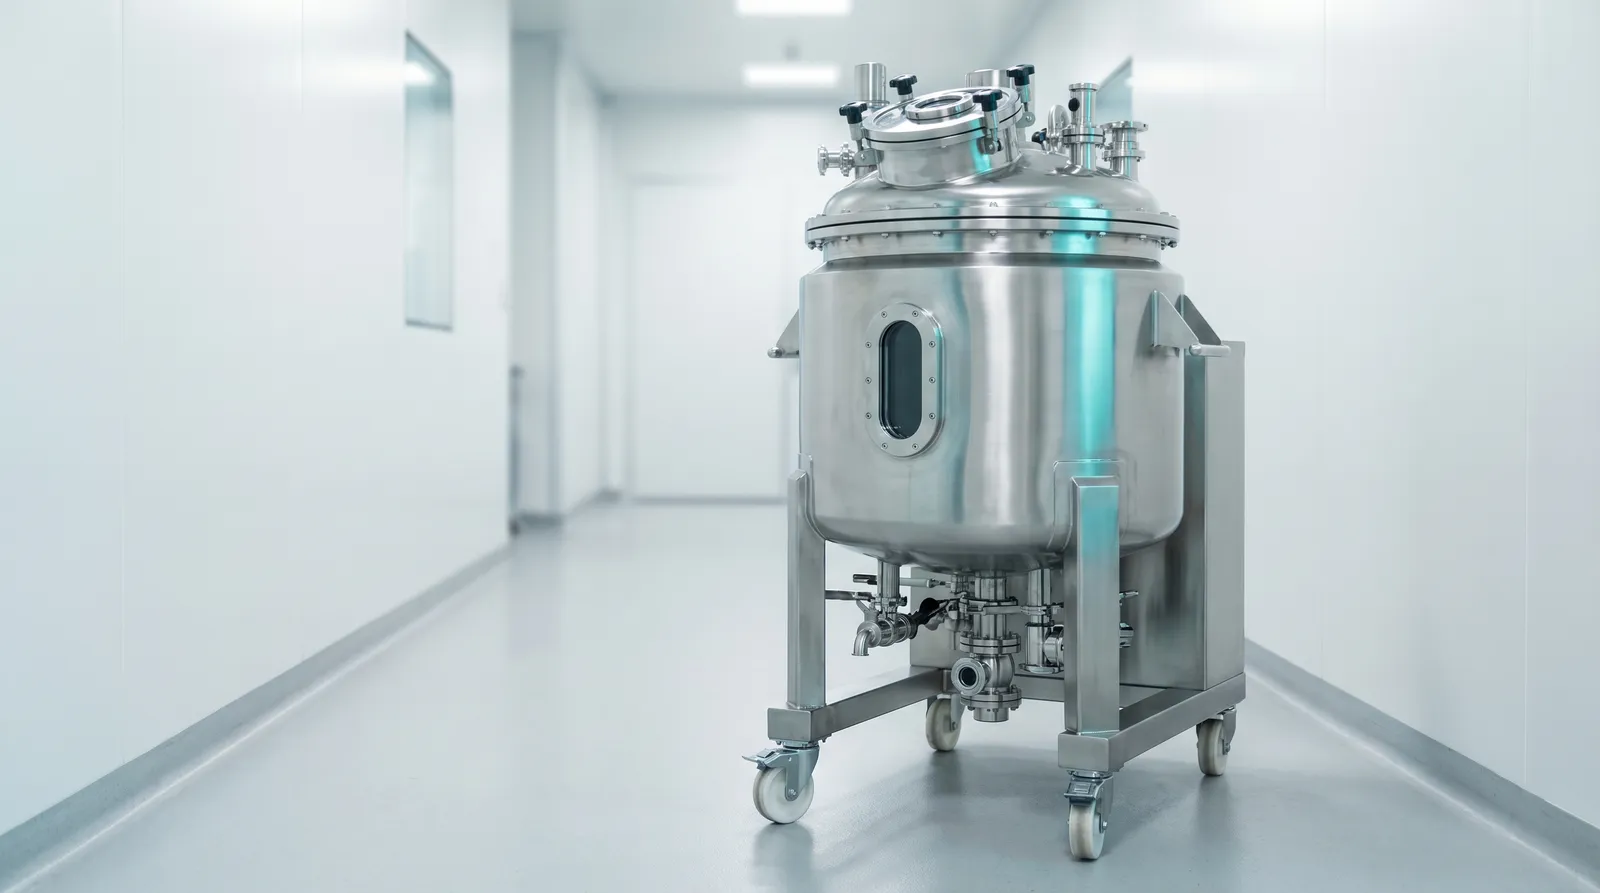
Os contêineres farmacêuticos móveis permanecem invisíveis digitalmente, o que acarreta custos de tempo, dinheiro e conformidade. Como a IIoT, a NOA e o design higiênico reduzem essa lacuna de dados.
Imagine o seguinte: em sua unidade de produção, quase tudo está conectado digitalmente. Sensores fornecem dados em tempo real, sistemas de controle monitoram os processos 24 horas por dia, e seu sistema ERP sabe exatamente onde cada lote está localizado. Quase tudo. Porque lá fora, na sala limpa, um contêiner móvel de dosagem está se deslocando — e seu conteúdo é completamente invisível para seus sistemas.
Do buraco de dados às rodas
Esta cena ilustra precisamente o ponto cego da produção farmacêutica atual. Embora a indústria venha trabalhando há anos em fábricas inteligentes e totalmente conectadas sob o rótulo de Indústria Farmacêutica 4.0 — sendo o Modelo Operacional ISPE Indústria Farmacêutica 4.0 a estrutura de referência para isso — um grupo inteiro de unidades de processo permanece fora desse conceito: contêineres móveis de aço inoxidável. Vasos de mistura, reatores, transportadores de medicamentos e contêineres intermediários se deslocam sobre rodízios por salas limpas, passam por cabines de lavagem, são movidos e utilizados — gerando dados que praticamente ninguém registra sistematicamente.
Os sistemas fixos estão interligados digitalmente. Os contêineres móveis produzem mercadorias – e depois desaparecem num vazio de dados.
A contradição é óbvia: a integração de um sistema SCADA ou MES é planejada a um custo elevado para um sistema de tanque agitado instalado permanentemente. Para o mesmo tanque de mistura móvel sobre rodas, localizado ao lado, o mesmo nível de validação se aplica em casos extremos — mas, do ponto de vista de TI, simplesmente não existe. Este não é um caso isolado, mas sim a norma em muitas fábricas farmacêuticas.
O que realmente acontece no dia a dia
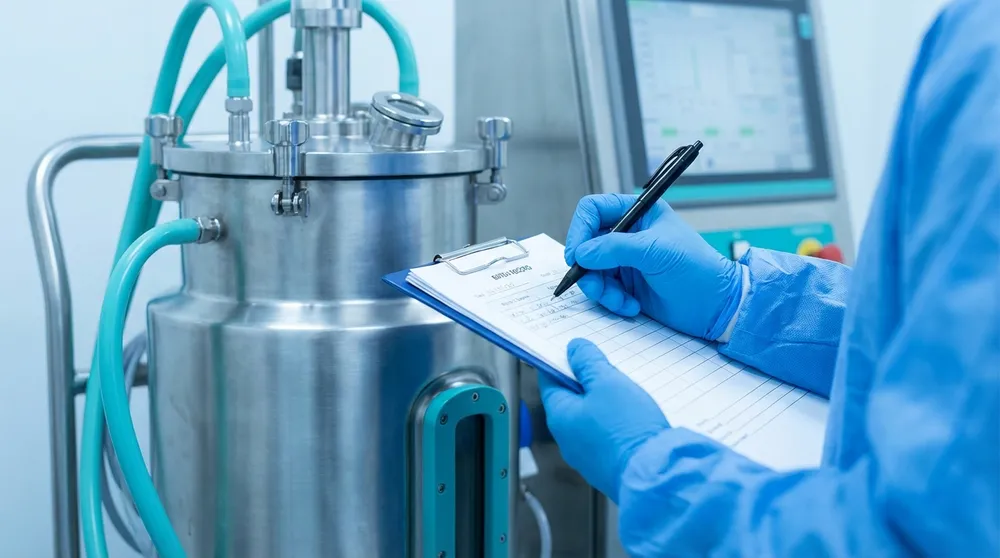
Qualquer pessoa que trabalhe hoje em uma instalação de produção GMP conhece essa lacuna por experiência própria. Os cenários típicos são os seguintes:
Um especialista lê o nível de enchimento, a temperatura ou a velocidade de agitação no visor do recipiente e regista os valores num protocolo em papel previamente elaborado.
Após o término de um turno ou após a conclusão do lote, esses valores são transferidos para o registro do lote ou para um sistema ERP — manualmente, com todas as fontes típicas de erro de dupla entrada.
Se um valor se desviar da especificação, começa o trabalho de investigação: quando foi feita a medição, qual recipiente estava em qual posição e quem foi o responsável?
Essa lacuna muitas vezes permanece invisível no dia a dia. Seu impacto econômico, no entanto, não.
O que a integridade de dados, de acordo com o Anexo 11, realmente exige?
O quadro regulamentar deixa claro por que a lacuna de dados não é meramente uma questão de conveniência. O Anexo 11 das Boas Práticas de Fabricação da UE (EU GMP) é o documento central para sistemas informatizados na fabricação farmacêutica e exige registros de dados de produção totalmente rastreáveis e invioláveis, independentemente de onde esses dados se originem.
Em resumo — ALCOA+: Os dados do processo devem ser Atribuíveis, Legíveis, Contemporâneos, Originais, Precisos e, adicionalmente , Completos, Consistentes, Duradouros e Disponíveis . Esses nove critérios se aplicam igualmente a registros em papel, eletrônicos e híbridos .
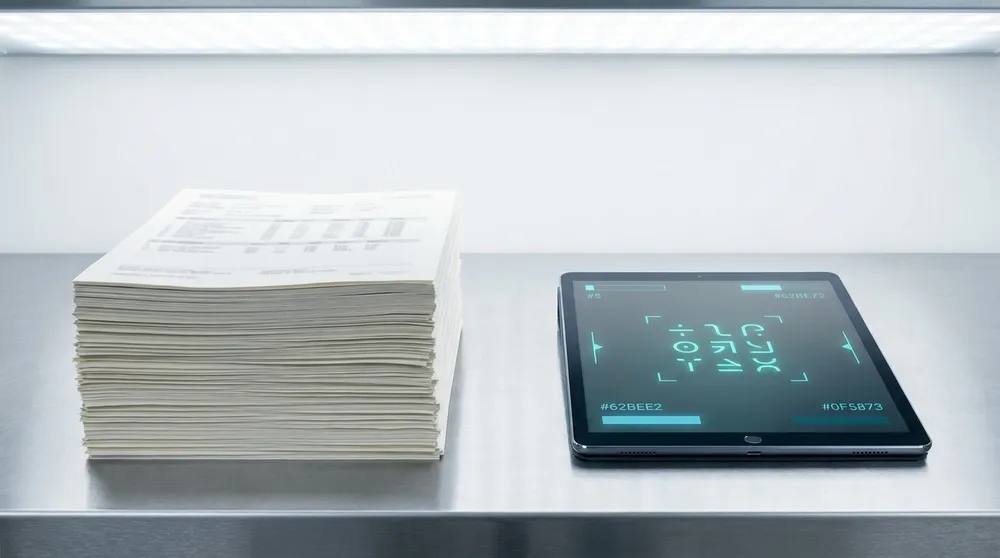
O papel atende a esses requisitos em princípio, mas apenas com considerável esforço. O requisito de "contemporaneidade" é violado por definição ao transferir valores manuscritos para o sistema. O requisito de "atribuibilidade" exige processos adicionais de assinatura para documentos em papel. E o requisito de "precisão" é transferido para uma segunda etapa de verificação a cada transcrição. O que é atualmente coberto por trilhas de auditoria automatizadas para sistemas fixos precisa ser replicado meticulosamente para dispositivos móveis.
Qual é o custo real de um lote?
Uma análise da publicação especializada CHEManager ilustra o custo disso na prática: em fábricas farmacêuticas alemãs, os custos de processo por lote são estimados, de forma conservadora, em cerca de € 2.500 , com uma única liberação levando entre 40 e 500 horas, dependendo da complexidade. Os principais fatores não são a produção em si, mas sim os testes, a documentação e a reconciliação.
Onde os contêineres móveis entram nesse cálculo:
Atraso — cada valor registrado manualmente prolonga o processo de lançamento, pois são necessárias etapas adicionais de revisão no controle de qualidade.
Registro duplo — os mesmos valores são documentados duas vezes (em papel + no sistema), verificados duas vezes e arquivados duas vezes.
Fontes de erro — números invertidos, dificuldades de leitura, linhas esquecidas. Cada erro deve ser identificado, comentado e, se necessário, tratado como um desvio.
Análise de erros — no caso de eventos fora das especificações, a reconstrução a partir de anotações em papel é demorada e menos precisa do que a partir de um registro de auditoria digital.
Auditorias — os inspetores avaliam rigorosamente a integridade dos dados; retrabalho com base nas constatações pode bloquear um lote.
Mesmo pequenas otimizações no processo de lançamento em lote podem gerar economias consideráveis quando se lida com dezenas ou centenas de milhares de lançamentos por ano.
Por que os sistemas estacionários vêm sempre em primeiro lugar
Por que os projetos de digitalização quase nunca começam com contêineres móveis? Porque os sistemas fixos são mais fáceis de integrar. Cabeamento fixo, interfaces definidas, localizações conhecidas – tudo isso pode ser planejado e, portanto, incluído nas especificações.
O que torna as unidades móveis mais complexas? Elas estão localizadas em zonas de mudança, exigem comunicação sem fio, devem permanecer higienizáveis em CIP/SIP e, simultaneamente, estar em conformidade com as BPF (Boas Práticas de Fabricação) e serem validáveis. Três disciplinas ao mesmo tempo — e cada uma delas pode se tornar um obstáculo em um projeto.
Então, por que essa questão é frequentemente adiada? Porque as prioridades diárias em uma fábrica farmacêutica raramente incluem a digitalização de embalagens. Auditorias, alterações de produtos, qualificações e novos ingredientes ativos geralmente têm prioridade. Qualquer pessoa que tenha trabalhado no setor por algum tempo conhece o resultado:
O "depois" muitas vezes se torna "nunca".
Obstáculos técnicos — e como superá-los
As objeções aos contêineres móveis digitais são justificadas — mas nenhuma delas é insuperável hoje em dia:
Rugosidade da superfície: De acordo com as práticas estabelecidas, as superfícies em contato com o produto exigem uma rugosidade superficial (Ra) ≤ 0,8 µm , sendo que valores significativamente menores são necessários em aplicações farmacêuticas exigentes. Os módulos de sensores agora podem ser integrados em invólucros de aço inoxidável eletropolido com exatamente essa qualidade – sem espaços mortos ou parafusos em contato com o produto.
Facilidade de limpeza:As diretrizes da EHEDG para o projeto higiênico de tanques e tubulações aplicam-se de forma análoga aos componentes acoplados. A adequação para limpeza CIP/SIP agora é considerada durante a fase de projeto, e não em adaptações posteriores.
Comunicação sem fio: os fieldbuses tradicionais não podem ser usados em material rodante. As tecnologias sem fio industriais — desde WLAN com WPA3 até redes 5G para campus — resolvem esse problema quando integradas desde o início à arquitetura de rede e segurança de TI.
Integração do sistema de controle: A Arquitetura Aberta NAMUR (NOA), com suas recomendações NE-175-ff, descreve uma maneira segura, baseada em OPC UA, de extrair dados de campo adicionais da automação principal — sem afetar a tecnologia de controle de processos.
Validação: Os princípios da segunda edição do ISPE GAMP 5 oferecem uma abordagem de validação baseada em risco que considera explicitamente dados de campo móveis e componentes em nuvem.
Ponto de entrada modular para IIoT: do contêiner piloto à frota
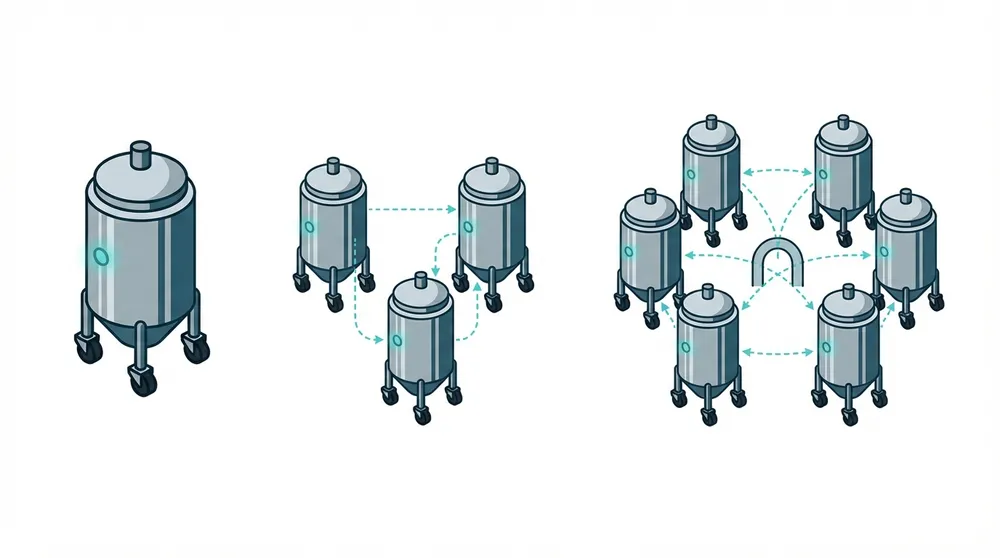
A abordagem pragmática não consiste em uma implementação em toda a fábrica, mas sim em um projeto piloto claramente definido. Quem conseguir mapear digitalmente um único contêiner móvel obtém a arquitetura de referência sobre a qual toda a frota será construída posteriormente. Uma abordagem típica:
Selecione um caso de uso: um recipiente com alta relevância para a liberação e efeito claramente mensurável (por exemplo, recipientes para lotes na fabricação de medicamentos). Defina métricas de sucesso antecipadamente — por exemplo, redução do tempo de revisão por lote.
Integração de sensores: temperatura, pressão, nível de enchimento, velocidade do agitador, posição, estado de limpeza — instalados higienicamente, com qualidade de superfície adequada e design em conformidade com a EHEDG.
Configuração de um gateway: Um dispositivo periférico no contêiner coleta os dados do sensor, armazena-os em buffer para o caso de falhas de rádio e os transmite com segurança para uma plataforma IIoT ou diretamente para o MES.
Validação de acordo com o GAMP 5: Baseada em risco, com uma clara separação entre a responsabilidade do fornecedor (dispositivo, software) e a responsabilidade do operador (configuração, operação).
Escalabilidade: Conecte contêineres adicionais seguindo o mesmo padrão. A arquitetura de referência já está definida — cada unidade adicional é, então, uma decisão de negócio.
Projetos de referência concretos demonstram que essa abordagem funciona na prática — por exemplo, a arquitetura IIoT para contêineres farmacêuticos móveis descrita na pharmaindustrie-online . Uma perspectiva mais aprofundada sobre o tema de gêmeos digitais pode ser encontrada no artigo "As instalações de produção móveis são o futuro da indústria farmacêutica?" .
Conclusão
Os contêineres farmacêuticos móveis representam o último ponto cego em uma indústria cada vez mais digitalizada — e esse ponto cego acarreta custos consideráveis em termos de dinheiro, tempo e conformidade regulatória. A tecnologia para solucioná-lo já está disponível há tempos: sensores integrados higienicamente, tecnologia sem fio industrial, interfaces abertas de acordo com a NOA e validação baseada no GAMP 5. Começar com um contêiner piloto proporciona rapidamente experiência confiável e uma arquitetura de referência sobre a qual uma frota móvel completa pode ser construída posteriormente. É crucial reconhecer que investir na digitalização móvel não é uma consideração secundária, mas impacta diretamente a liberação de lotes, a integridade dos dados e os custos de fabricação. O ponto cego começa com as rodas do contêiner — mas seu impacto econômico vai muito além disso.